 0086-15068518279 (kínai)/001-5416026691 (angol)


 Hüvelyes
Mi az a CNC hengeres csiszológép
A CNC hengeres csiszológép egy olyan fémvágó szerszám, amely egy vékony anyagréteget távolít el egy kerek munkadarab külső vagy belső felületéről egy forgó csiszolókorong segítségével, miközben maga az alkatrész forog a középpontok között vagy egy tokmányban. A CNC betűk a számítógépes numerikus vezérlést jelentik, ami azt jelenti, hogy a kerékfej, a munkaasztal és az előtolási tengely mind a program utasításai szerint mozog, nem pedig a kézi kézi kerekek. Az eredmény egy olyan tengely, görgő, csap vagy orsó, amelynek átmérőtűrése elérheti az egyszámjegyű mikronos szintet, és sokkal simább felületű, mint amit az esztergálás vagy marás önmagában képes előállítani.
Gyakorlatilag ez a gép az a befejező állomás, amely esztergálás vagy edzés után jön. A tengelyt először egy esztergagépen nagyolják ki, majd hőkezeléssel növelik a keménységét, és végül a CNC hengeres csiszológép hogy az átmérőt és a gömbölyűséget visszahozzuk a szűk számok közé, amelyeket a rajz megkíván. Az autóipari főtengelycsapok, a hidraulikus hengerrudak, a szerszámgépek orsói és a csapágyülések szinte minden alkalommal csiszolómunkát végeznek, mert az esztergálás önmagában nem tudja megtartani azt a kerekséget vagy felületi minőséget, amelyre ezeknek az alkatrészeknek az edzés után szükségük van.
Hogyan működik a csiszolási folyamat a gépen belül
Egy ciklus indulásakor négy mozgás fut egyszerre, és ezek megértése megmagyarázza, hogy a gép miért képes ilyen finom tűréseket tartani.
1
Kerék forgása - a csiszolókorong orsója rögzített kerületi sebességgel forog, általában 35 és 45 méter/s között a cikkben később tárgyalt gépeken, így a csiszolószemcsék állandó sebességgel vágnak, függetlenül a munkadarab átmérőjétől.
2
Munkadarab forgatása - az alkatrész lassan forog a középpontok között vagy tokmányban, általában néhány tíz-néhány száz fordulat percenként, így a felület minden pontja ismételten áthalad a kereken.
3
Asztal átjárás - a munkaasztal előre-hátra csúsztatja az alkatrészt a kerékfelületen hosszú tengelyek esetén, vagy rögzített marad egy rövid váll vagy horony egy menetben történő beszúró köszörüléséhez.
4
Előtolás szabályozás - egy szervo meghajtású golyóscsavar 0,001 mm-es lépésekben nyomja a kerékfejet az alkatrész felé, ami lehetővé teszi, hogy a CNC gép olyan átmérőket tartson, amelyeket egy kézi csiszoló nem képes megbízhatóan megismételni.
A simítómenet általában egy nagyobb előtolási sebességgel végzett durva haladást követ, majd egy szikrakitörési szakaszt, ahol a kerék több menetet hajt végre nulla további fogásvétellel, hogy hagyja, hogy a gép visszarugózzon, és eltávolítsa a maradék készletet. Ez a sorrend egyszer be van írva a CNC programba, és minden alkatrészen megismétlődik, ezért az azonos tengelyek köszörülése sokkal konzisztensebb marad, mint a kézzel megmunkált alkatrészek.
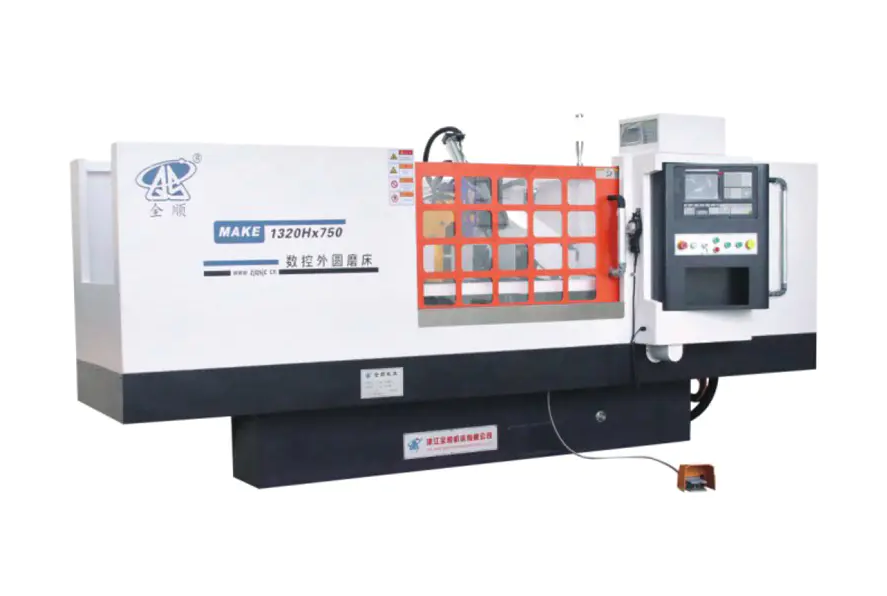
A fő szerkezeti összetevők és miért fontosak
Öt alrendszer dönti el, hogy egy csiszológép mennyire lesz pontos és mennyire tartós a gyártási évek során. A gépeket összehasonlító vásárlónak mindegyiket külön-külön kell megvizsgálnia, ahelyett, hogy csak az ára alapján ítélne meg egy gépet.
Ágy- és alapöntvény
Az ágy egy egyrészes öntöttvas szerkezet, amelyet a végső megmunkálás előtt öregítenek és feszültségmentesítenek, így nem vetemedik el, mivel elnyeli a forgácsolási erőket és a műhely hőmérséklet-ingadozásait az évek során. A nehezebb, jól bordázott öntvény jobban csillapítja a vibrációt, és a vibráció a finom felületkezelés legnagyobb ellensége.
Kerékfej orsó
Az orsó hordozza a köszörűkorongot, és akár gördülőcsapágyakat, akár hidrodinamikus és hidrosztatikus olajfilmes csapágyakat használhat. Az olajfilmes orsók hűvösebben futnak a tartós, nagy vágás során, és tovább tartják a forgási pontosságot, ezért az alábbi összehasonlító táblázatban szereplő nagyobb pontosságú modellek 45 méter/s-os megnövelt keréksebességet idéznek dinamikus és statikus nyomású orsó opció esetén.
Lineáris vezetőpályák és golyóscsavarok
A precíziós lineáris vezetők abszolút értékű szervomotorral hajtott, előre betöltött golyóscsavarokkal párosítva eltávolítják a holtjátékot, amely a régebbi csúszóutas kialakításokat sújtotta, így az ebben a cikkben hivatkozott gépeken körülbelül 0,001 mm-es minimális programozható fogásvételi lépést tesz lehetővé.
Fejszár és farokszár
A középpont magassága közvetlenül korlátozza azt a legnagyobb átmérőt, amelyen a tengely el tud forgatni anélkül, hogy az ágyhoz ütközne, ezért a gyártók a középpont magasságát a mag specifikációjaként említik, nem pedig utólagos gondolatként. A faroktolla egyenletes középső nyomást fejt ki, így a hosszú, karcsú szár nem csapkod és nem hajlik el a köszörülési erő hatására.
CNC vezérlő és beszélgetési szoftver
A párbeszédes köszörülési felület lehetővé teszi a kezelő számára, hogy a G-kód kézi beírása helyett a kívánt átmérőt, hosszt és leválasztási mennyiséget írja be az üres képernyő kitöltésére, ami lerövidíti a beállítási időt azoknál az üzleteknél, amelyek sok különböző kis tételt futtatnak, nem pedig egy ismétlődő alkatrészt hónapokig.
MK és MAK sorozat specifikációinak összehasonlítása
Az alábbi táblázat hét gyakori konfigurációt sorol fel egy működő MK és MAK sorozatú termékcsaládból, így a számokat egymás mellett lehet összehasonlítani, nem pedig egy adatlapot olvasni egyszerre. Az összes adat a gyártó által az egyes modellekhez megadott műszaki paraméterek.
| Modell | Földelendő átmérő | Maximális földelési hossz | Középső magasság | Kerékméret O.D. x Szé x I.D. | Teljes motorteljesítmény |
|---|---|---|---|---|---|
| MK1350B | Max 500mm | 1500 / 2000 / 3000 / 4000 mm | 270 mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8-tól Phi320 mm-ig | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21,475-33,075 kW |
| MKE1332B | Phi8-tól Phi320 mm-ig | 500 / 1000 / 1500 / 2000 / 3000 mm | 180 mm | Phi600x75xPhi305mm | 21,475-33,075 kW |
| MAK1320H | Phi8-tól Phi200 mm-ig | 500/750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8-tól Phi200 mm-ig | 500/750 mm | 135 mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8-tól Phi200 mm-ig | 500/800mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8-tól Phi200 mm-ig | 500/800mm | 135 mm | Phi400x50xPhi203mm | 10,825 kW |
A kerék kerületi sebessége ül 38 méter másodpercenként a teljes tartományban 45 méterrel másodpercenként, ha dinamikus és statikus nyomóorsót szerelnek fel, és a maximális munkadarab tömeg 50 kg-tól a kompakt H sorozatnál 1000 kg-ig az MK1350B-nél. Ha ezt a táblázatot az előtte lévő alkatrészrajz mellett olvassa el, a leggyorsabb módja annak, hogy egy modellt listázzon, mivel az átmérő tartomány és a középpontok közötti hossz kizárja a legtöbb lehetőséget, mielőtt a teljesítmény vagy az orsó típusa meghozná a döntést.
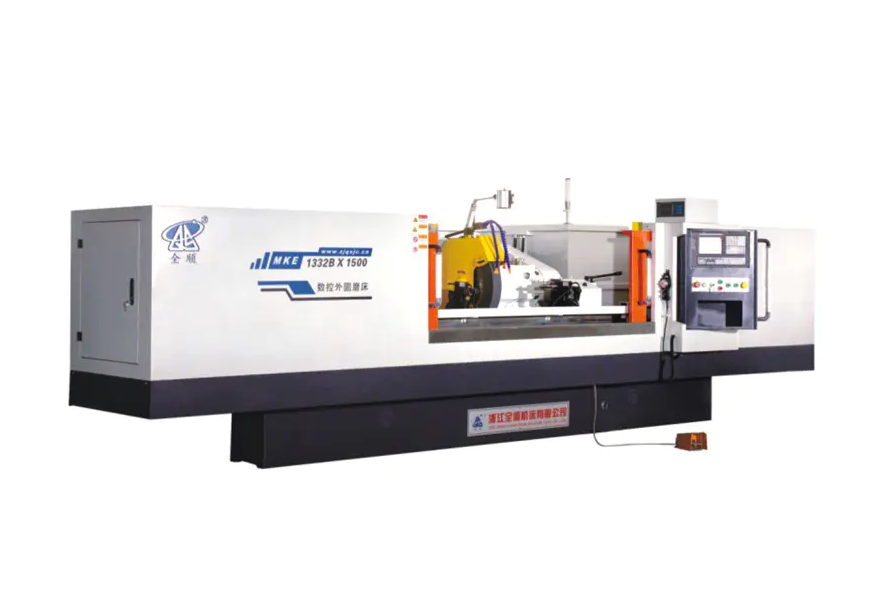
Modell hozzáigazítása a munkadarab méretéhez és a tétel mennyiségéhez
Három kérdés leszűkíti a hét modellsort egy vagy két reális választásra, mielőtt árajánlatot kérnének.
- Mi a legnagyobb átmérője és leghosszabb hossza az alkatrészcsaládban. Az MK1320H, MKE1320H, MAK1320H vagy MAKE1320H modelleken kényelmesen elfér a 200 mm átmérő alatti és 800 mm hosszúságú kis csapokat és rövid tengelyeket csiszoló műhely, míg a 320 mm átmérőig és 3000 mm hosszúságú tengelyek bármit igényelnek az MK1332B és M50mm átmérőjű3 és MKE132B vagy M50mm 4000 mm hosszúnak kell az MK1350B.
- Milyen nehéz a legnehezebb rész. A középmagasság és a teherbírás egyaránt nyomon követi a munkadarab súlyát, így a 900 kg-os főtengely-nyersdarabot nem kell 150 kg-os névleges gépre rakni, még akkor sem, ha az átmérő műszakilag megfelel.
- A leforgácsolás könnyű és ismétlődő, vagy nehéz és következetlen. Az egyenetlen alapanyagú kovácsolt vagy öntött nyersdarabok az MK1332B és MK1350B nagyobb motorteljesítményének és nagyobb kerékátmérőjének előnyeit élvezik, míg a kis, egyenletes köszörülési ráhagyással előre esztergált rúdanyag hatékonyan működik a kisebb teljesítményű H sorozatú gépeken.
Egy egyszerű szabály, amit sok üzlettervező alkalmaz, hogy a gépet a következő három-öt évre várható legnagyobb méretre kell méretezni, nem csak a ma előtte lévő alkatrészre, mivel a csiszológép hosszú élettartamú eszköz, és a középpont magasságának vagy ágyhosszának későbbi korszerűsítése ritkán praktikus.
Iparágak és alkatrészek, amelyek erre a berendezésre támaszkodnak
A hengeres köszörülés mindenütt megjelenik, ahol egy kerek alkatrésznek egy másik kerek résszel kell párosulnia egy szűk tűrési illeszkedés mentén, így az alkalmazások listája messze túlmutat egyetlen iparágon.
| Ipar | Tipikus alkatrészek földelés | Tipikus toleranciacél |
|---|---|---|
| Autó- és motoralkatrészek | Főtengely és vezérműtengely csapok, sebességváltó tengelyek, dugattyúcsapok | 0,005-0,01 mm |
| Hidraulikus és pneumatikus alkatrészek | Hengerrudak, dugattyúk, szeleporsók | 0,005-0,02 mm |
| Csapágygyártás | Külső és belső csapágygyűrűk, görgős csapok | 0,002 mm és 0,008 mm között |
| Szerszámgépgyártás | Orsók, precíziós vezetőcsavarok, vezetőtengelyek | 0,003-0,01 mm |
| Textil- és nyomdagépek | Hengerek, hajtótengelyek, nyomóhengerek | 0,01-0,02 mm |
A hosszú tekercses és hengeres munkák, például a nyomóhengerek vagy a textil hajtótengelyek pontosan az a kategória, amely az MK1332B és MK1350B termékcsaládban a hosszabb ágyak felé tereli a boltokat, mivel ezeknél az alkatrészeknél általában a középpontok közötti ágyhossz, nem pedig az átmérő a korlátozó specifikáció.
Köszörűkorong kiválasztása és vágási paraméterei
A kerékválasztás ugyanúgy befolyásolja a felületi minőséget és a ciklusidőt, mint maga a gép, így a megfelelő csiszolóanyag és a megfelelő előtolási sebesség párosítása ugyanolyan fontos, mint a megfelelő modell kiválasztása.
Csiszolóanyag típusa anyag szerint
- Az alumínium-oxid kerekek szénacél és ötvözött acél tengelyekhez illeszkednek, és lefedik az autóipari és általános mérnöki csiszolási munkák túlnyomó részét.
- A köbös bór-nitrid kerekek 55 HRC feletti edzett acélhoz illeszkednek, és az ismételt gyártás során sokkal tovább tartják alakjukat, mint a hagyományos csiszolóanyag.
- A szilícium-karbid kerekek öntöttvashoz, bronzhoz és más nem vastartalmú vagy rideg anyagokhoz illeszkednek, ahol az alumínium-oxid gyorsan megfényesedne.
Tipikus vágási paraméterek
A durva köszörülés menetenként általában 0,02–0,05 mm-es radiális törmeléket távolít el a kerékszélességnek megfelelő asztalsebesség mellett, ezt követi a 0,005–0,01 mm-es simítási lépés menetenként, és egy 2–4 menetből álló szikrakivágás, nulla további fogásvétellel. A hűtőfolyadék áramlásának, általában vízoldható csiszolófolyadéknak, folyamatosan el kell érnie a korongot és az alkatrész érintkezési zónáját, mivel ezen a kis érintkezési területen a hő felhalmozódása okozza a csiszolási égést és a maradék feszültséget a kész alkatrészben.
Napi ápolás és megelőző karbantartás
A következetes napi szokások miatt a csiszológép hosszú éveken át megtartja névleges pontosságát, nem pedig hónapokon belül kicsúszik a tűréshatárból.
| Intervallum | Feladat |
|---|---|
| Minden műszakban | Ellenőrizze a hűtőfolyadék szintjét és áramlását, törölje le a vezetőutakat, ellenőrizze, hogy a keréken nincs-e repedés vagy üvegezés |
| Hetente | Öltöztesse fel a köszörűkorongot, tisztítsa meg a hűtőfolyadék-szűrőt vagy a mágneses leválasztót, ellenőrizze a kenőolaj szintjét |
| Havonta | Ellenőrizze az orsó futási hőmérsékletét, ellenőrizze a golyóscsavart és a lineáris vezetőt a holtjátékra, ellenőrizze a középpont beállítását |
| Negyedévente | A hűtőfolyadék tartály teljes tisztítása, a farok tollnyomásának ellenőrzése, a geometriai pontosság ellenőrzése próbarúddal |
Különös figyelmet érdemel a hűtőfolyadék állapota, mivel a szennyezett vagy kiürült hűtőfolyadék a leggyakoribb kiváltó oka a rossz felületminőségnek és az idő előtti kerékkopásnak, ugyanakkor ez a legolcsóbb javítható tétel a listán.
Gyakori köszörülési hibák és gyakorlati javítások
| Tünet | Valószínű Oka | Javasolt javítás |
|---|---|---|
| Kék vagy barna elszíneződés a felületen | Köszörülési égés a túlzott hőtől | Csökkentse az előtolási sebességet, növelje a hűtőfolyadék áramlását, öltöztesse fel a kereket |
| Hullámos fecsegésnyomok a hossz mentén | Orsó kiegyensúlyozatlanság vagy laza faroktámasz | Egyensúlyozza újra a kereket, ellenőrizze a középső nyomást, ellenőrizze a csapágykopást |
| Kúpos átmérője az alkatrész hosszában | Rosszul beállított középpontok vagy kopott faroktollal | Ellenőrizze újra a középső beállítást egy tesztjelzővel, és javítsa meg a hátsó szárat |
| Érdes vagy fénytelen megjelenésű felület | Üvegezett vagy terhelt kerékfelület | Öltöztesse gyakrabban a korongot, ellenőrizze, hogy a csiszolóanyag minősége megfelel-e az anyagnak |
A költségek, a teljesítmény és a megtérülési időszak értékelése
A vételár csak egy része a tulajdoni költség képnek. Egy reális értékelés legalább négy tényezőt együttesen mérlegel.
- Ciklusidő alkatrészenként , ami a kerék sebességétől, az előtolási lépések méretétől és attól függ, hogy a folyamat mekkora része automatizált a kézi betöltéssel szemben.
- Energiafogyasztás , ahol a teljes motorteljesítmény a specifikációs táblázatban kiindulási pontot ad a műszakonkénti villamosenergia-költség becsléséhez.
- Kerék és hűtőfolyadék fogyóanyag , melyik skála kerékátmérővel és milyen agresszíven durva áthaladások távolítják el az állományt.
- Selejtezési és átdolgozási arány , amelyet az ismételhető CNC előtolórendszer általában csökkent a kézi köszörüléshez képest, közvetlenül javítva a hatékony áteresztőképességet.
Azok az üzletek, amelyek szűk alkatrészkeveréket üzemeltetnek nagy mennyiségben, általában a ciklusidő-növekedés révén térülnek meg a gépköltségből a leggyorsabban, míg a sok különböző kis tételt működtető üzletek főként a párbeszédes programozásból származó beállítási idő csökkentése és az első cikkbeállítás során kevesebb kiselejtezett alkatrész miatt.
Gyakran Ismételt Kérdések
Milyen tűrést tud elérni egy CNC hengeres csiszológép.
A legtöbb ipari CNC hengeres csiszoló 0,005 mm és 0,02 mm közötti átmérőtűréssel rendelkezik normál gyártás során, és a dinamikus és statikus nyomásorsókkal felszerelt gépek a folyamatmérővel kombinálva elérhetik az egyszámjegyű mikronos ismételhetőséget kritikus csapágy- vagy orsómunkáknál.
Mi a különbség az MK és a MAK modell elnevezése között?
Ezen a termékcsaládon belül az MK előtag a szabványos CNC hengeres köszörülési konfigurációt jelöli, míg a MAK előtag a rövidebb, kisebb átmérőjű tengelyekhez készült kompakt konfigurációt jelöli, és a modellkódhoz hozzáadott E betű, például az MKE vagy a MAKE, jellemzően továbbfejlesztett vezérlési vagy hajtási opciót jelöl ugyanazon az alapgépen.
Milyen gyakran kell a köszörűkorongot viselni.
A megmunkálás gyakorisága az anyag keménységétől és a leforgácsolási sebességtől függ, de a legtöbb acélmunka gyakorlati kiindulópontja az, hogy a kritikus átmérőknél minden befejező lépés előtt és az általános gyártási folyamatoknál legalább műszakonként egyszer kell megmunkálni, ha a felületminőség vagy a ciklus hangja észrevehetően megváltozik.
Köszörülhet-e egy gép rövid és hosszú tengelyeket is.
Igen, feltéve, hogy a középpontok közötti hossz a gépágy besorolásán belül van, ezért az olyan modelleket, mint az MK1332B, öt különböző ágyhosszúságban kínálják 500 mm-től 3000 mm-ig ugyanazon az alapgépen, lehetővé téve, hogy az üzlet az ágyhosszt a szokásos alkatrészkínálatához igazítsa anélkül, hogy a fel nem használt utazásokért fizetni kellene.
Milyen munkadarab súlyhatárok vonatkoznak a kisebb modellekre.
Az összehasonlító táblázatban szereplő kompakt 1320H sorozat maximális munkadarabtömege 50 kg, míg a középkategóriás MK1332B és MKE1332B 150 kg-ig, a nagyobb MK1350B pedig 1000 kg-ig terjedő alkatrészekhez használható, így az alkatrész súlyának a megfelelő modellhez való illesztése megvédi mind a középső, mind az élettartamot.
A nagyobb kerék kerületi sebesség mindig gyorsabb ciklusidőt jelent?
Nem közvetlenül. A nagyobb kerületi sebesség, mint például a dinamikus és statikus nyomóorsóval elérhető 45 méter per másodperces opció, főként javítja a felületi minőség konzisztenciáját és a kerék élettartamát adott leforgácsolási sebesség mellett, míg a tényleges ciklusidő az előtolási lépéstől, az asztal mozgási sebességétől és attól is függ, hogy mennyi állományt távolít el a durva menet.


