 0086-15068518279 (kínai)/001-5416026691 (angol)


 Hüvelyes
Közvetlen Válasz
A köszörűgép úgy működik, hogy egy csiszolókorongot nagy sebességgel forgat a munkadarabhoz képest, hogy a kopáson keresztül eltávolítsa az anyagot, így a felületet pontos mérettűrésekre formálja. A tárcsa csiszolószemcséi mikro vágóélek ezreiként működnek, amelyek mindegyike apró anyagforgácsokat borotvál le minden lépésnél.
Alapmechanizmus
A fizika az anyageltávolítás mögött
A csiszológép az alapításkor a forgási energiát csiszoló vágási műveletté alakítja. A köszörűkorong jellemzően közötti felületi sebességgel forog 20 és 45 m/s , ellenőrzött erővel nyomja a munkadarabot. Minden csiszolószemcse – általában alumínium-oxid, szilícium-karbid vagy köbös bór-nitrid (CBN) – egypontos vágószerszámként működik, mikroszkopikus méretekben.
Amikor egy szemcse érintkezik a munkadarabbal, három dolog történik egymás után:
- Rugalmas deformáció — a szem a vágás megkezdése előtt összenyomja a felületet
- Műanyag szántás — az anyagot oldalra tolják, bordákat képezve
- Forgácsképződés — a szem az alapanyagtól mentes mikroforgácsot nyír
Ez a folyamat percenként milliószor megismétlődik a teljes kerékfelületen, így a jellegzetes, sima csiszolási felületről ismert. Az Ra 0,1 és 1,6 mikrométer közötti felületi érdesség értéke rutinszerűen érhető el – finomabb, mint bármely esztergálási vagy marási művelet.
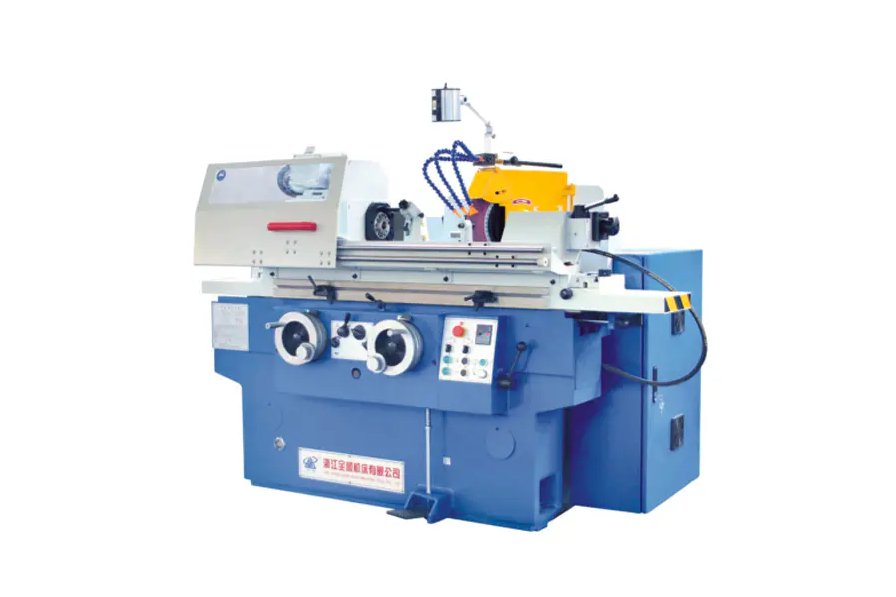
45 m/s
Tipikus maximális kerékfelületi sebesség
Ra 0,1 μm
Elérhető felületi érdesség
0,001 mm
Mérettűrési tartomány
Anatómia
Kulcsfontosságú összetevők és működésük
Köszörűkorong
A vágószerszám. Összekötött csiszolószemcsékből áll (üvegesített, gyanta- vagy gumikötés). A kerék minőségét (keménysége) és szerkezetét (szemcsetávolság) az anyag- és kiviteli követelmények alapján választják ki.
Kerékfej / Orsó
Itt található az orsómotor és a kereket forgató csapágyak. Az orsó merevsége kritikus – már 0,001 mm-es kifutás is repedésnyomokat okoz a kész felületen.
Munkaasztal
Megtartja és áthalad a munkadarabon. A felületi csiszolókon az asztal oda-vissza mozog, vagy forog. A hengeres csiszolókon az asztal a Z tengely mentén halad, miközben a munkadarab forog.
Öltöző
Gyémántvégű szerszám, amely időnként újraélezi a csiszolókorongot az eltompult szemcsék letörésével és a tárcsa geometriájának helyreállításával. Csúsztatás nélkül a csiszolási hatékonyság meredeken csökken, és a felület minősége romlik.
Hűtőfolyadék rendszer
Vágófolyadékot (vízben oldódó olajat vagy szintetikus hűtőfolyadékot) szállít 20-100 l/perc áramlási sebességgel a köszörülési zónába. A hűtőfolyadék csökkenti a hőt (a csiszolási zóna hőmérséklete helyileg meghaladhatja az 1000 °C-ot), kiöblíti a forgácsot és keni a vágást.
Takarmányozási mechanizmus
Azt szabályozza, hogy a tárcsa milyen mélyen érintkezzen a munkadarabbal (fogásvétel / fogásmélység). A precíziós előtolási mechanizmusok 0,001 mm-es lépésekben dolgoznak fel, lehetővé téve a mikroanyag-eltávolítást, amely megkülönbözteti a köszörülést a durvább vágási folyamatoktól.
Géptípusok
Főbb típusai és működési elveik
A különböző geometriák alapvetően eltérő gépkonfigurációt igényelnek. Az alábbiakban bemutatjuk az ipari termelésben használt négy leggyakoribb típust:
| Gép típusa | Munkadarab mozgása | Wheel Motion | Tipikus tolerancia | Közös alkalmazás |
| Felületi csiszoló | Dugattyús vagy forgóasztal | Forgat, lehúzás menetenként | /- 0,005 mm | Lapos lemezek, formák, szerszámok |
| Hengeres daráló | A középpontok között forog | Axiálisan forog, halad | /- 0,002 mm | Tengelyek, csapok, tekercsek |
| Központ nélküli daráló | Átvezetés a szabályozó kerékkel | Köszörűkorong szabályozó kerék | /- 0,001 mm | Rudak, csövek, nagy volumenű alkatrészek |
| Belső daráló | Forog (vagy álló helyzetben van) | A kis kerék a furat belsejében forog | /- 0,003 mm | Csapágypályák, hidraulikus hengerek |
Mély merülés
Hogyan ér el a központ nélküli köszörülés kivételes teljesítményt?
A középpont nélküli köszörülés a hengeres köszörülés legproduktívabb formája, mivel teljesen kiküszöböli az alkatrészek rögzítését. A munkadarab két kerék között egy pengén nyugszik:
- Köszörűkorong (nagy, nagy sebességű) a tényleges vágást 60 m/s sebességig végzi
- Szabályozó kerék (kisebb, 1-6 fokban döntve) szabályozza az alkatrész forgási sebességét és az axiális előtolást
A szabályozó kerék megdöntésével az alkatrész egyidejűleg forog és tengelyirányban tolódik át a gépen – ezt a módszert "átmenetes" köszörülésnek nevezik. Egy gyártási központ nélküli daráló több mint 1000 kis hengeres alkatrész óránként anélkül, hogy a kezelő be-/kirakodna az alkatrészek között.
Ezáltal a középpont nélküli köszörülés a nagy térfogatú alkatrészek, például az autóipari szelepszárak (6 mm-es átmérőnél /-0,003 mm tűrések) és a csapágygörgők szabványos eljárása.
Folyamatvezérlés
Kritikus paraméterek, amelyek szabályozzák a köszörülési teljesítményt
Az őrlési eredményeket négy kölcsönhatásban lévő folyamatváltozó határozza meg. Bármelyik félrehangolása rossz felületi minőséget, mérethibát vagy hőkárosodást (égést) okoz.
Keréksebesség (Vs)
A nagyobb keréksebesség azt jelenti, hogy minden szemcse vékonyabb forgácsot távolít el, csökkentve a forgácsolási erőket és javítva a felületminőséget – de növeli a hőtermelést. A CBN kerekek 80-120 m/s sebességgel működnek nagysebességű köszörülésben (HSG) emiatt.
Munkadarab sebesség (Vw)
A munkadarab gyorsabb mozgása növeli az anyageltávolítási sebességet (MRR), de növeli a forgácsterhelést. A Vs/Vw sebességarány jellemzően 60:1 és 120:1 között van precíziós köszörülési alkalmazásoknál.
Vágásmélység (ae)
A nagyoló meneteknél ae = 0,05 mm; a befejező menetek 0,002-0,005 mm-t használnak. A ciklus végén a szikrázó átvezetések (nulla bemenet) lehetővé teszik a gép elhajlásának visszaugrását, javítva a méretpontosságot.
Specifikus anyageltávolítási arány (Q'w)
mm3/mm/s-ban kifejezve ez az irányadó termelékenységi mutató. A modern CNC-csiszolók valós időben optimalizálják a Q'w-t a teljesítményfigyelés segítségével, hogy az égési küszöb közelében maradjanak anélkül, hogy átlépnék azt.
Közös kihívás
Hőkár: A kockázat minden csiszolási műveletet kezelni kell
Az őrlés intenzív helyi hőt termel – akár 1500 °C a szemcse-munkadarab érintkezési zónában szélsőséges esetekben – szemcsekontaktusonként csak mikroszekundumig tart. Ha a hő nem tud elég gyorsan eloszlani, az a következőket okozza:
- Köszörülési égés — a felület oxidációja, amely kék/barna elszíneződésként látható, ami mikroszerkezeti változásokra utal
- Maradék húzófeszültség – ami drámaian csökkenti az edzett acél alkatrészek kifáradási élettartamát
- Felületi újrakeményedés vagy lágyulás — a hőkezeléssel elérni kívánt keménységi profil megváltoztatása
A termikus károsodások megelőzése agresszív hűtőfolyadék-felhordás (nagynyomású fúvókák 50-80 bar nyomáson egyes repülési alkalmazásokban), megfelelő kerékválasztás (nyitott szerkezet a szabad vágáshoz) és konzervatív anyageltávolítási arány kombinációját igényli a befejező menetekben.
A Barkhausen zajelemzést és a röntgendiffrakciót a minőségkritikus iparágakban (csapágygyártás, repülőgépipar) használják annak roncsolásmentes ellenőrzésére, hogy a talajfelületek mentesek-e a megmunkálás utáni maradék húzófeszültségtől.
Kiválasztási útmutató
Az anyaghoz megfelelő csiszolóanyag kiválasztása
A kerék kiválasztása a termelékenység és a felületminőség tekintetében egyaránt a legnagyobb hajtóerő. A nem megfelelő csiszolóanyag nemcsak alulteljesít – megégetheti vagy megrepedhet a munkadarab.
| Csiszoló típus | Legjobb számára | Kerülje el | Relatív költség |
| Alumínium-oxid (Al2O3) | Acél, gyorsacél, vasfémek | Keményfém, kerámia | Alacsony |
| Szilícium-karbid (SiC) | Öntöttvas, színesfém, kerámia, kő | Edzett acél (kémiailag reagál) | Alacsony-Medium |
| Köbös bór-nitrid (CBN) | Edzett acél (45 HRC felett), szuperötvözetek | Puha acél, alumínium | Magas |
| Gyémánt | Keményfém, kerámia, glass, composites | Acél (a széndiffúzió gyors kopást okoz) | Nagyon magas |
Modern technológia
Hogyan változtatta meg a CNC-vezérlés a köszörülési pontosságot?
A modern CNC-csiszológépek olyan zárt hurkú visszacsatolást integrálnak, amelyhez a hagyományos gépek nem férnek hozzá. A legfontosabb technológiák a következők:
- Folyamat közbeni mérés — levegő- vagy érintkezőszondák mérik a munkadarab átmérőjét, miközben a köszörülés aktív, és automatikusan beállítja az előtolást, hogy elérje a célméretet 0,001 mm-en belül
- Akusztikus emissziós érzékelők — érzékeli a nagyfrekvenciás jelet, amikor a tárcsa először érintkezik a munkadarabbal vagy a komóddal, kiküszöbölve a légköszörülési időt és észleli a korongtörést
- Adaptív előtolás szabályozás — Az orsóteljesítmény-felügyelet visszacsatolja az adatokat a CNC-be, hogy a kerék kopása során állandó anyagleválasztási sebességet tartson fenn
- Automatikus kerékkiegyensúlyozás — a kerékkarimán belüli dinamikus kiegyensúlyozók valós időben korrigálják a kiegyensúlyozatlanságot, működési sebességnél 1 g alá csökkentve a vibrációt
Egy modern CNC hengeres csiszoló 90 másodperc alatt képes végrehajtani egy tengelyes köszörülési ciklust 1,67 feletti Cpk-értékekkel – olyan folyamatképesség, amelyet a szakaszos kézi köszörülés nem képes megközelíteni.
Gyakorlati útmutató
Amit a kezelőknek minden köszörülés előtt ellenőrizniük kell
Még a legjobb gép is hulladékot termel, ha kihagyják az üzemelés előtti ellenőrzéseket. A következő ellenőrzőlista a legnagyobb hatást kiváltó elemeket tartalmazza:
- Végezze el a gyűrűpróba a köszörűkorongon - tiszta fémes tónus nem jelzi, hogy nincsenek repedések; tompa puffanás azt jelenti, hogy a kereket el kell dobni
- Ellenőrizze a kereket RPM besorolás legalább 25%-os biztonsági ráhagyással meghaladja az orsó maximális fordulatszámát
- Ellenőrizze a hűtőfolyadékot koncentráció és áramlási sebesség indítás előtt – a leromlott hűtőfolyadék még konzervatív paraméterek mellett is égést okoz
- Öltöztesd fel a kereket minden új munka megkezdésekor vagy 30 percnél hosszabb üresjárat után a vágás élességének helyreállítása érdekében
- Erősítse meg a munkadarabot rögzítési merevség — a vibráló munkadarab 500-2000 Hz-es frekvencián repedésnyomokat okoz, ami tönkreteszi a felületi minőséget
- Vizsgálja meg szikravédő és kerékvédő — a csiszoló szikrák 3-5 méter távolságra is eljuthatnak, a keréktöredékek üzemi sebességnél halálos lövedékek


