 0086-15068518279 (kínai)/001-5416026691 (angol)


 Hüvelyes
CNC hengeres csiszológép használatához először rögzítenie kell a munkadarabot és be kell állítania a szerszámot. Ezután adja meg vagy hívja meg a megmunkáló programot (G-kód) a CNC rendszerbe. Állítsa be/ki a csiszolókorong sebességét, előtolási sebességét és a hűtőrendszert a kezelőpanelen keresztül. Végül indítsa el az automatikus ciklus üzemmódot a precíziós köszörüléshez. Az alapművelet a munkadarab tengelye és a csiszolókorong mozgási pályája közötti pontos illeszkedés biztosítása a mikron szintű mérettűrések és a felületi érdesség követelményeinek elérése érdekében.
A CNC hengeres csiszológép alapvető alkotóelemeinek megismerése
Mielőtt belemerülne a működési folyamatba, elengedhetetlen a precíziós csiszolóberendezés alapvető szerkezetének megértése. A CNC hengeres csiszológép főként egy ágyból, fejtartóból (a munkadarab forgásának meghajtása), farokrészből, csiszolókorong-fejből (a köszörűkorong felszerelése) és a kulcsfontosságú CNC numerikus vezérlőrendszerből áll.
CNC rendszer: Felelős az X-tengely (csiszolókorong-előtolás) és a Z-tengely (asztal hosszirányú mozgása) közötti kapcsolat vezérléséért.
Szervo hajtás: Biztosítja az előtolás pontosságának stabilitását, közvetlenül befolyásolva a külső hengeres köszörülés hatását.
Részletes kezelési eljárások CNC hengeres csiszológéphez
1. Bekapcsolás és eredet visszaküldése
Bekapcsolás után "nulla visszatérés" műveletet kell végrehajtani. Ez lehetővé teszi a CNC-csiszológép számára, hogy létrehozza mechanikai koordináta-rendszerét, biztosítva a következő megmunkálási utak abszolút pontosságát.
2. Munkadarab befogása és igazítása
Válassza ki a középső furattámaszt vagy a tokmány befogását a munkadarab alakjának megfelelően. A forgástengely simaságának biztosítása érdekében mérőórával ellenőrizze a munkadarab sugárirányú kifutását.
3. Programozás és bevitel
Importálja a megmunkáló programot kézi adatbevitellel (MDI) vagy USB flash meghajtón keresztül. A programnak tartalmaznia kell:
- Köszörűkorong lineáris sebesség beállításai
- Szegmentált előtolási paraméterek durva köszörüléshez, finom őrléshez és szikramentes köszörüléshez
- Kompenzációs adatok a köszörűkorong megmunkálásához
4. Szerszámbeállítás és munkadarab koordinátabeállítás
Határozza meg a csiszolókorong és a munkadarab felületének referenciahelyzetét szerszámbeállítóval vagy "szikrapróba" módszerrel. Ez a lépés határozza meg a CNC megmunkálás kezdeti pontosságát.
5. Automatikus megmunkálás és hűtés
Indítsa el a hűtőfolyadék fúvókát (igazítsa az őrlési ponthoz), és kattintson a "Cycle Start" gombra. A kezelőknek hang- és szikrafigyeléssel kell figyelemmel kísérniük az őrlési folyamatot.
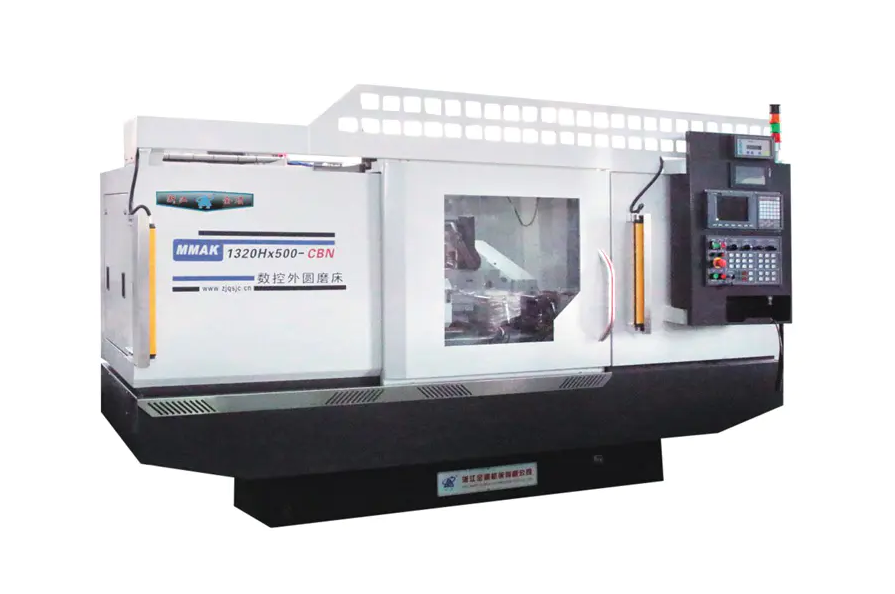
Alapelemek a CNC hengeres csiszológépek megmunkálási minőségének javításához
Működés közben nem elegendő az automatizálási programokra hagyatkozni CNC hengeres csiszológéps . A mikron alatti precíziós megmunkálás eléréséhez mélyreható optimalizálás szükséges három dimenzióban: a kerék állapota, a termikus deformáció ellenőrzése és a pozicionálási alappont.
1. A csiszolókorongok jellemzőinek precíziós megmunkálása és karbantartása
A csiszolókorong mikroszerkezete közvetlenül meghatározza a külső hengeres csiszolás felületi minőségét. Míg a CNC rendszer képes szabályozni az előtolást, nem tudja automatikusan megváltoztatni a köszörűkorong tompító állapotát.
Műszaki adatok: A gyémánt komód élességét meg kell őrizni. A hosszirányú előtolást a megmunkálás során rugalmasan kell beállítani a nagyoló és simító köszörülés követelményei szerint – nagyobb előtolás használható durva megmunkáláshoz a vágási hatékonyság javítása érdekében, míg a simításnál nagyon kis előtolás szükséges ahhoz, hogy mikrocsiszoló éleket idézzen elő a csiszolókorong felületén.
Érték: A rendszeres és tudományos öltözködés hatékonyan megakadályozza a felületi csattanónyomokat (hullámos vonalakat), és jelentősen csökkenti a csiszolási égési sérülések kockázatát.
2. Dinamikus hőstabilitás és hűtőfolyadék-kezelés
Az őrlés lényegében egy nagy energiájú eltávolítási folyamat, amely jelentős őrlési hőt termel. A precíziós csiszolóberendezésekben a termikus deformáció "rejtett gyilkos", ami méreteltérésekhez vezet.
Műszaki adatok: A hűtőfolyadék nemcsak a felületet hűti le, hanem a csiszolási törmeléket is lemossa, és megakadályozza a kerék eltömődését. Állandó hőmérsékletű hűtőrendszer ajánlott annak biztosítására, hogy a hűtőfolyadék hőmérséklete szinkronban ingadozzon a gépágy hőmérsékletével. Ezzel egyidejűleg a hűtőfolyadék fúvóka szögét pontosan az őrlési zóna "ék alakú területére" kell irányítani a hőcsere maximalizálása érdekében.
Érték: A jó hőegyensúly-szabályozás hatékonyan szabályozza a munkadarab sugárirányú hőtágulását, biztosítva, hogy a méretkonzisztencia minimális tűréshatáron belül maradjon egy tételsor folyamatos megmunkálása során.
3. Fizikai nullpont és középső furat integritása
Mert CNC hengeres csiszológéps középső támasztékok használatával a munkadarab középső furata a forgási geometriai nullapontja.
Műszaki adatok: A befogás előtt a munkadarab mindkét végén lévő középső furatokat alaposan meg kell vizsgálni horpadások, oxidréteg vagy forgácsok szempontjából. Javasoljuk, hogy nagy pontosságú, köszörült központokat használjon, és speciális nagynyomású zsírral kenje be az érintkezési felületeket. Ha a középső furat geometriai hibája 0,01 mm, akkor a forgatási nagyítás után a munkadarab kerekségében tükröződő hiba exponenciálisan megnőhet.
Érték: A referenciapozíció tisztaságának és lekerekítettségének biztosítása alapvető fontosságú a nagy koaxialitás és nagy kerekségű megmunkálás eléréséhez, valamint előfeltétele a CNC rendszer megismételhetőségének maximalizálásának.
Biztonsági óvintézkedések: Az automata csiszolóberendezések használatakor megfelelő védőfelszerelést kell viselni. Szigorúan tilos kinyitni a biztonsági ajtót, miközben a csiszolókorong nagy sebességgel forog, és a köszörűkorongot rendszeresen ellenőrizni kell, hogy nincsenek-e repedések, hogy elkerüljük a nagy sebességű forgási robbanásveszélyt.
A CNC hengeres csiszológépek szakszerű használatához nem csak a szoftverprogramozás ismerete, hanem a mechanikai összeszerelés és a folyamatparaméterek iránti érzékenység is szükséges.


