 0086-15068518279 (kínai)/001-5416026691 (angol)


 Hüvelyes
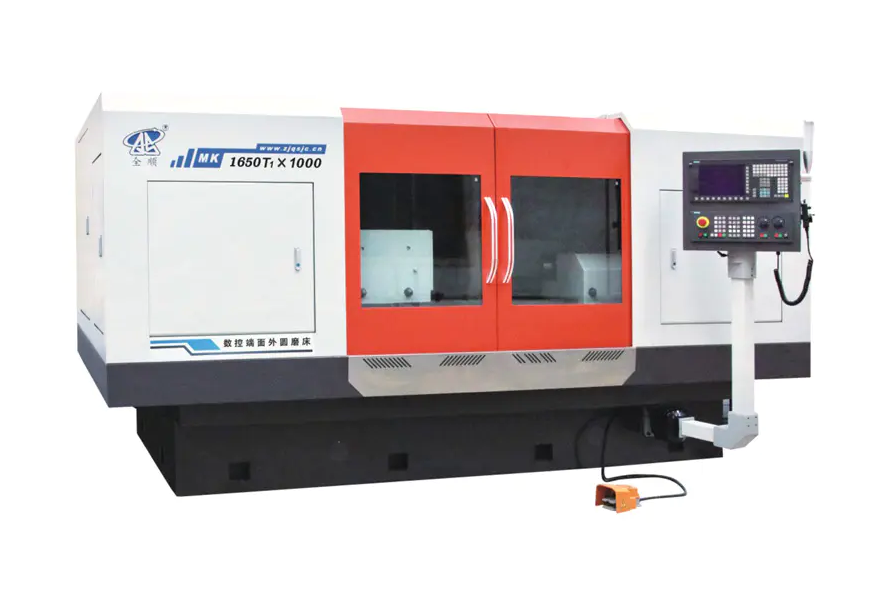
Az NC (numerikus vezérlés) és a CNC (számítógépes numerikus vezérlés) köszörülési rendszerek összehasonlításakor, CNC hengeres csiszolók döntő ugrást jelentenek a pontosság, az ismételhetőség és a gyártási hatékonyság terén . A szűk – gyakran ±0,001 mm-en belüli – tűréshatárt és állandó teljesítményt igénylő gyártók számára a CNC hengeres csiszolók nem egyszerűen frissítést jelentenek; ők jelentik a működési gerincet, amely áthidalja a szakadékot az örökölt NC-rendszerek és a teljesen automatizált modern gyártás között.
Annak megértése, hogy mi választja el ezt a két technológiát – és miért töltenek be olyan kritikus szerepet a CNC hengeres csiszolók – segít a mérnököknek és a beszerzési csapatoknak megalapozott döntéseket hozni a berendezés-befektetéssel és a folyamattervezéssel kapcsolatban.
NC vs CNC: Mi a különbség a motorháztető alatt?
Az NC rendszerek előre lyukasztott szalagból vagy rögzített szekvenciális utasításokból működnek. A program betöltése után a gép visszacsatolás vagy önjavítás nélkül végrehajtja azt. Ezzel szemben a CNC-rendszerek mikroprocesszor-alapú vezérlőt használnak, amely folyamatosan olvassa, beállítja és digitálisan tárolja a programokat. Ennek az építészeti különbségnek mélyreható gyakorlati következményei vannak.
| Funkció | NC rendszer | CNC rendszer |
|---|---|---|
| Programtárolás | Lyukszalag / rögzített sorrend | Digitális memória (korlátlan program) |
| Valós idejű visszajelzés | Egyik sem | Folyamatos érzékelő visszacsatoló hurok |
| Paraméterek beállítása | Kézi újraprogramozás szükséges | Képernyőn történő szerkesztés másodpercek alatt |
| Tengelyvezérlés | Általában 2 tengelyes | 2-5 tengely egyidejűleg |
| Ismételhetőség | ±0,01 mm jellemző | ±0,001 mm vagy jobb |
| Kezelői függőség | Magas | Alacsony vagy közepes |
Kifejezetten a hengeres köszörülésben ezek a különbségek közvetlenül a felületi minőségben, a méretpontosságban és az átállási időben jelentkeznek – ez a három mérőszám, amely meghatározza a precíziós gyártás jövedelmezőségét.
Miért CNC hengeres csiszolók Foglald el a kritikus középutat
A CNC hengeres csiszolók a nagy pontosságú kézi kéziszerszámok és a teljesen automatizált gyártósorok metszéspontjában helyezkednek el. Elég kifinomultak ahhoz, hogy kezeljék az összetett geometriákat – kúpos csiszolás, több átmérőjű tengelyek, menetformák –, ugyanakkor elég rugalmasak ahhoz, hogy órák helyett perceken belül átprogramozzák őket egy új munkadarabhoz.
Ez a rugalmasság a meghatározó érték. Vegyük fontolóra egy olyan műhelyt, amely 50-200 darabos tételekben gyárt repülőgép-aknákat. Az NC-csiszoló minden új cikkszámhoz fizikai újrakonfigurálást és potenciálisan képzett telepítő technikust igényel. Egy CNC hengeres csiszoló lekéri a mentett programot, lefuttat egy automatikus korongozási ciklust, és megkezdi a gyártást – a beállítási idő 2–4 óráról 30 perc alá csökkenthető számos valós alkalmazásban.
Kulcsfontosságú folyamatképességek, amelyekkel az NC nem tud illeszkedni
- Folyamat közbeni mérés: A köszörülés közbeni aktív mérés lehetővé teszi a vezérlő számára, hogy automatikusan kompenzálja a korongkopást, az átmérőt a tűréshatáron belül tartva a kezelő beavatkozása nélkül.
- Automatikus keréktárcsázás: A CNC vezérlők programozott időközönként hajtják végre az öltözködési rutinokat, biztosítva a konzisztens kerékgeometriát és felületi minőséget a gyártás során.
- Többlépcsős csiszolási ciklusok: A különböző előtolási sebességű durva, félkész és simító menetek egyetlen automatikus ciklusként programozhatók, optimalizálva mind az anyagleválasztási sebességet, mind a végső felületminőséget.
- Komplex kontúrcsiszolás: Az egyidejű X és Z tengely interpoláció lehetővé teszi olyan ívelt vagy profilozott felületek előállítását, amelyek geometriailag lehetetlenek egy szabványos NC gépen.
Precíziós referenciaértékek: Mi CNC hengeres csiszolás Valójában eléri
A pontosság nem elvont állítás – mérhető, és a számok számítanak a csapágyak, hidraulikus hengerek, sebességváltók vagy turbinatengelyek alkatrészeinek meghatározásakor.
- Mérettűrés: A gyártási minőségű CNC hengeres csiszolók rutinszerűen elérik az IT5 átmérőtűrést (körülbelül ±0,001 mm egy 50 mm-es tengelyen), a csúcskategóriás rendszerek pedig elérik az IT4-et vagy az IT3-at ellenőrzött környezetben.
- Felületkezelés: A 0,2–0,4 µm Ra-értékek standard csiszoláshoz; finomszemcsés kerekekkel és szabályozott paraméterekkel 0,1 µm alatti Ra elérhető.
- Kerekség: A hidrosztatikus munkafej-orsókkal ellátott CNC-rendszerek 0,2 µm alatti gömbölyűségi hibákat érhetnek el – ez kritikus a csapágygörgőcsiszoláshoz.
- Hengeresség: 500 mm-es munkadarabhosszon 1-3 µm hengeres eltérés érhető el megfelelő gépi kalibrációval és hőkompenzációval.
Összehasonlításképpen, az NC hengeres csiszolók jellemzően az IT7-IT6 tartományba eső tűréseket biztosítanak, ami az általános mechanikai alkatrészekhez megfelelő, de nem elegendő a precíziós csapágyakhoz, az üzemanyag-befecskendező alkatrészekhez vagy az orvosi eszközök tengelyéhez.
Iparágak Hol CNC hengeres csiszolók Nem alkuképesek
Számos szektor a CNC hengeres köszörüléstől függ, mint folyamatkritikus lépés, nem pedig kényelem:
Gépjárművek hajtáslánc-alkatrészei
A vezérműtengelyeket, a főtengelyeket, a sebességváltó tengelyeket és az ABS érzékelőgyűrűket IT5-re vagy jobbra kell csiszolni, 0,4 µm Ra alatti felületi minőséggel. A nagy volumenű autóipari beszállítók általában automatizált cellákban üzemeltetik a CNC hengeres csiszolókat, amelyek a közepes átmérőjű tengelyek alkatrészenkénti 90 másodperc alatti ciklusidejét érik el.
Repülés és védelem
A futóművek működtetői, a turbinalapát gyökérformái és a hidraulikus szeleporsók rendkívüli pontosságot és teljes folyamatkövethetőséget igényelnek. A CNC-rendszerek biztosítják a repülési minőségi szabványok által megkövetelt digitális ellenőrzési nyomvonalat – rögzítik a tényleges előtolási sebességeket, az öltözködési intervallumokat és a folyamat közbeni mérési adatokat.
Csapágygyártás
A precíziós csapágyak belső és külső gyűrűs csiszolása (ABEC 5, 7 és 9 fokozatok) a hengeres köszörülés talán legigényesebb alkalmazását jelenti. Az ABEC 7 csapágyak 2,5 µm-en belüli gömbölyűséget és ±2,5 µm átmérőtűrést igényelnek – ez csak aktív mérőműszerrel és rezgéscsillapított gépalappal felszerelt CNC rendszerekkel érhető el.
Orvosi eszközök gyártása
A sebészeti műszerszárakat, az ortopédiai implantátumszárakat és a fogászati kézidarab-alkatrészeket titánötvözetekből és rozsdamentes acélból köszörülik ±0,005 mm-es vagy ennél kisebb tűrésekre. A biokompatibilitási követelmények emellett sorjamentes, karcolásmentes felületeket követelnek meg – az eredmények teljes mértékben a precíz, ismételhető CNC-csiszolási paraméterektől függenek.
CNC hengeres csiszoló Konfigurációk: A gép típusának egyeztetése az alkalmazással
Nem minden CNC hengeres csiszoló szolgálja ugyanazt a célt. A főbb konfigurációk mindegyike meghatározott munkadarab geometriákat és gyártási forgatókönyveket céloz meg:
| Gép típusa | Munkadarab típusa | Tipikus alkalmazás |
|---|---|---|
| Univerzális OD/ID daráló | Külső és belső átmérők | Álláskeresők, prototípus, vegyes gyártás |
| Központ nélküli CNC csiszoló | rudak, csapok, görgők (nincs szükség középpontokra) | Magas-volume pin and roller production |
| CNC vezérműtengely/főtengely-csiszoló | Többkaréjos vagy excenteres tengelyek | Autómotor alkatrészek |
| CNC menetcsiszoló | Menetes tengelyek, ólomcsavarok | Precíziós ólomcsavarok, golyóscsavar tengelyek |
| CNC merülőcsiszoló | Rövid, meghatározott átmérőjű jellemzők | Csapágyülések, csapágycsiszolás |
A rossz konfiguráció kiválasztása – például univerzális külső átmérőjű csiszoló használata nagy térfogatú vezérműtengely-alkalmazásokhoz – a ciklusidő kétszer-háromszor hosszabb, mint a C-tengely interpolációjával ellátott, dedikált CNC vezérműtengely-csiszoló.
Kritikus működési tényezők, amelyek meghatározzák a CNC-csiszolási eredményeket
A CNC hengercsiszoló birtoklása nem garantálja automatikusan a pontosságot. Számos működési változót kell kezelni a gép teljes képességének kinyeréséhez:
Hőstabilitás
A köszörülés hőt termel, amely a munkadarab és a gépváz tágulását is okozza. A 300 mm hosszú acél tengely mindössze 1°C-os hőmérsékletváltozása körülbelül 3,5 µm méretváltozást okoz. A mikron alatti munkákhoz használt CNC-csiszolók hőmérséklet-szabályozott hűtőfolyadékot, 30-60 perces gépi felmelegedési protokollt, valamint 20°C ±0,5°C-on tartott klímaszabályozott csiszolóhelyiséget igényelnek.
Kerékválasztás és öltözködés
A csiszolóanyag specifikációjának – szemcsetípus, szemcseméret, kötéskeménység és szerkezet – meg kell egyeznie a munkadarab anyagával, a kívánt felületkezeléssel és az eltávolítási sebességgel. Egy CNC gépen rosszul illeszkedő kerék ugyanolyan rossz eredményeket produkál, mint egy NC gépen. A CNC-ciklusba programozott korongozási paraméterek (ólom, mélység, átfedési arány) ugyanolyan kritikusak, mint maguk a köszörülési paraméterek.
Munkatartás és igazítás
A középpontok közötti köszörülés megfelelően köszörülést és igazított holtpontokat igényel. A mindössze 5 µm-es kifutás a közepén közvetlenül a kész alkatrész gömbölyűségi hibájához vezethet. A hosszú munkadarabok stabil támaszait helyesen kell elhelyezni és beállítani, mivel a CNC-vezérlés nem tudja kompenzálni a mechanikai eltolódást a munkadarab-befogásban.
Folyamat közbeni mérési integráció
A modern CNC hengeres csiszolók lég- vagy kontaktmérőkkel felszereltek köszörülés közben mérik a munkadarab átmérőjét. A mérőműszer valós idejű adatokat továbbít a vezérlőnek, amely automatikusan beállítja az előtolást, hogy kompenzálja a kerékkopást. E visszacsatolási hurok nélkül a kezelőknek kézi méréseket és eltolásokat kell végrehajtaniuk – ezzel újra bevezetve azt az emberi változékonyságot, amelyet a CNC-rendszerek kiküszöbölésére terveztek.
Amikor az NC-köszörülésnek még van értelme
A CNC-rendszerek egyértelmű előnyei ellenére az NC hengeres köszörülés megtartja a legális alkalmazásokat bizonyos körülmények között:
- Egyszerű, dedikált gyártás: Egy geometriailag egyszerű alkatrész (pl. sima hengeres csap az IT7 tűréshatárig) egykomponensű, nagy volumenű gyártása nem feltétlenül indokolja a CNC-berendezések magasabb költségét és bonyolultságát.
- Alacsony költségvetésű karbantartó műhelyek: Az elhasználódott tengelyek alkalmankénti házon belüli felújítását végző létesítmények, ahol ±0,01-0,02 mm tűrések elfogadhatók, hatékonyan tudják üzemeltetni az NC-csiszolókat.
- Korlátozott CNC-szakértelemmel rendelkező régiók: Egyes gyártási környezetekben előnyben részesítik az NC gépeket, mert ezek a programozási ismeretek helyett mechanikai ismeretekre támaszkodnak – bár ez egyre ritkább megfontolás, mivel a CNC kezelői képzés széles körben elérhetővé vált.
Az IT6-nál szigorúbb tűréseket, összetett geometriákat, több alkatrész-változatokat vagy dokumentált folyamatkövethetőséget igénylő alkalmazásokhoz az NC-csiszolás funkcionálisan nem megfelelő – nem költségtakarékos alternatíva.
Integráció a modern gyártási ökoszisztémákkal
A CNC hengeres csiszolók egyre inkább nem önálló gépként, hanem hálózatba kapcsolt csomópontként működnek a digitális gyártási környezetekben. Ez az integrációs képesség hiányzik az NC-rendszerekből, és a technológiai szakadék másik dimenzióját képviseli:
- DNC (Direct Numerical Control) csatlakoztathatóság: A programok egy központi szerverről a gépvezérlőre kerülnek továbbításra, így kiküszöbölhető a kézi programbetöltés, és csökken az elavult alkatrészprogramok használatának kockázata.
- SPC adatok exportálása: A folyamat közbeni mérőmérések naplózásra kerülnek és a statisztikai folyamatvezérlő szoftverbe exportálódnak, lehetővé téve a valós idejű Cpk monitorozást és a folyamateltolódás korai észlelését – mielőtt a tűréshatáron kívüli alkatrészeket gyártanának.
- Robot integráció: A szabványos kommunikációs interfésszel (OPC-UA, MTConnect) rendelkező CNC-csiszolók automatizált be-/kirakó cellákba integrálhatók, lehetővé téve a világítás nélküli köszörülési műveleteket műszakon kívül.
- Prediktív karbantartás: A rezgésérzékelők és az orsóterhelés-figyelő adatokat szolgáltatnak az analitikai platformokhoz, amelyek előre jelzik a keréküvegezést, a csapágykopást vagy a hűtőfolyadék-rendszer problémáit, mielőtt azok hulladékot vagy gépkárosodást okoznának.
A teljesen integrált CNC hengeres csiszolócella 60-80%-kal csökkentheti a selejt mennyiségét a kezelőtől függő NC folyamatokhoz képest , autóipari beszállítói környezetekben dokumentált esettanulmányokon alapul, ahol a Cpk-értékek 1,0 alatti értékről 1,67 fölé javultak az aktív mérőműszeres CNC-re való átállás után.
Kiválasztása a CNC hengeres csiszoló : Gyakorlati specifikáció ellenőrzőlista
A CNC hengeres csiszolók egy adott alkalmazáshoz való értékelésekor a következő specifikációs paramétereket kell ellenőrizni a gyártási követelményekhez képest:
- Köszörülési hossz és lengés átmérő: Győződjön meg arról, hogy a gép kapacitása lefedi a maximális munkadarab méretet margóval.
- A munkafej és a farok orsó pontossága: Kérje lefutási specifikációit; A precíziós alkalmazásokhoz 1 µm alatti orsókifutás szükséges.
- CNC tengelyek száma: A kéttengelyes (X, Z) a legtöbb hengeres munkát lefedi; add hozzá a C-tengelyt a nem kerek formákhoz, a B-tengelyt a belső csiszolószerelvény-forgatáshoz.
- Kerékfej konfiguráció: Az egy-, iker- vagy többkerékfejek befolyásolják a rugalmasságot; az ikerfejek lehetővé teszik az egyidejű külső és belső köszörülést.
- Mérőrendszer: A pontosság érdekében előnyben részesítjük a folyamat közbeni levegőmérést; az automatikus offset-visszacsatolású folyamat utáni mérés a minimum a pilóta nélküli működéshez.
- Vezérlő platform: Ellenőrizze az alkalmazás-specifikus köszörülési ciklusok (oszcilláció, merülés, átmenet) elérhetőségét és az üzemi DNC rendszerekkel való kompatibilitást.
- A hűtőfolyadék rendszer szűrése: A 0,2 µm alatti Ra finomszemcsés csiszolásához 10 µm-re vagy finomabbra kell szűrni a hűtőfolyadékot, hogy megakadályozzuk a felületi karcolódást a koptató részecskék miatt.


