 0086-15068518279 (kínai)/001-5416026691 (angol)


 Hüvelyes
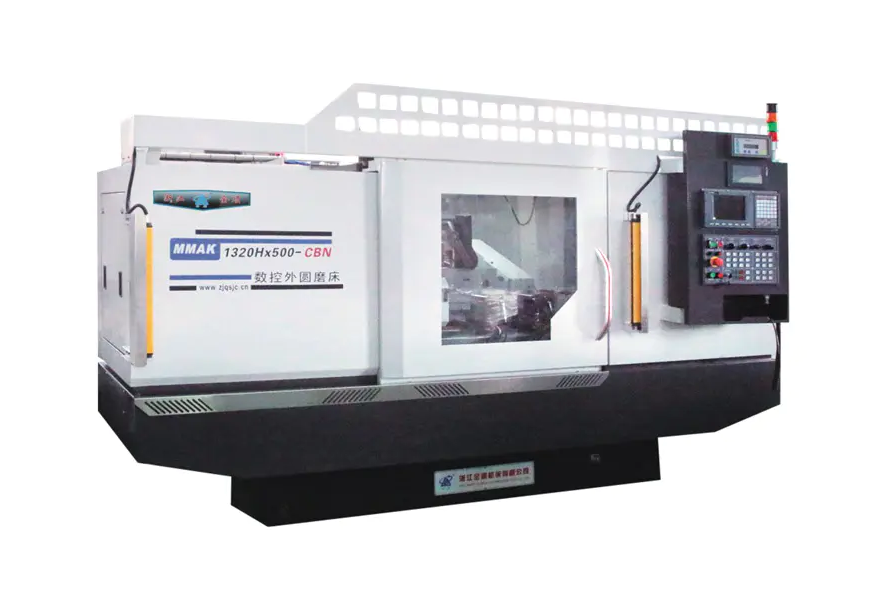
Értékelésekor a CNC hengeres csiszoló , a legkritikusabb funkciókat kell előnyben részesíteni szubmikron pozicionálási pontosság, statikus és dinamikus gépmerevség, valamint kifinomult CNC vezérlőrendszer képes komplex interpoláció kezelésére. Egy nagy teljesítményű gépnek olyan alacsony felületi minőséget (Ra) kell biztosítania, mint 0,1-0,4 μm következetesen, miközben szigorú mérettűréseket tartanak fenn, gyakran belül ±0,001 mm . Az alapvető specifikációkon túl a nagy felbontású visszacsatoló mérlegek integrálása, a termikusan stabil öntvény és az intuitív párbeszédes programozás meghatározza a különbséget a szabványos daráló és a nagy pontosságú gyártási eszköz között.
Szerkezeti integritás és termikus stabilitás
Minden precíziós csiszolási művelet alapja a gépágy. Stabil alap nélkül minden elektronikus kompenzáció csak "segédeszköz" a mechanikai hibákra.
Az alap csillapítási jellemzői
Modern CNC hengeres csiszolós gyakran használják Granitan® (polimer beton) vagy kiváló minőségű meehanit öntöttvas . A polimer beton akár 10-szer jobb rezgéscsillapítás mint a hagyományos szürkeöntvény, ami elengedhetetlen a tükörfelület eléréséhez és a kerék élettartamának meghosszabbításához. Az őrlési folyamat során fellépő rezgések csattanónyomokhoz vezetnek, amelyek a nagy pontosságú iparágakban, például a repülőgépgyártásban vagy az orvosi gyártásban a kiselejtezett alkatrészek elsődleges okai.
Termikus elmozdulás szabályozás
Az őrlés jelentős hőt termel. A keresendő kulcsfontosságú jellemző a szimmetrikus kialakítás a gépágy és a fejrész. Ez biztosítja, hogy a hőtágulás egyenletesen történjen, minimálisra csökkentve a középvonal beállítására gyakorolt hatást. Ezenkívül keressen olyan gépeket, amelyek rendelkeznek ezzel a funkcióval hűtött hűtőfolyadék rendszerek amelyek az orsóházon és az ágyon keringenek, hogy állandó üzemi hőmérsékletet tartsanak fenn ±0,5°C a környező környezettől.
Nagy pontosságú orsórendszerek
A kerékfej orsója a csiszológép szíve. Forgási pontossága közvetlenül meghatározza a munkadarab kerekségét és felületi minőségét.
Hidrosztatikus vs. gördülőcsapágyak
Dönteni kell a hidrosztatikus csapágyak és a nagy pontosságú súrlódásgátló (gördülő) csapágyak között. Hidrosztatikus orsók úsztassa a tengelyt egy vékony olajrétegen, ami azt eredményezi nulla fém-fém érintkezés és a szinte végtelen élet. Kivételes kifutási pontosságot kínálnak (gyakran kisebb, mint 0,0001 mm ). Ezzel szemben a nagy pontosságú kerámia golyóscsapágyakat részesítik előnyben a nagy sebességű alkalmazásoknál, ahol a merevség és a könnyű karbantartás a prioritás.
Munkafej sokoldalúsága
Az univerzális kulcs jellemzője CNC hengeres csiszolós az a forgatható munkafej (B-tengely) . Keresse az általa vezetett munkafejeket közvetlen meghajtású motorok . A közvetlen hajtás kiküszöböli a fogaskerekek vagy szíjak holtjátékát, lehetővé téve a nagy felbontású C-tengely interpolációt. Ez kritikus a "nem kerek" köszörülésnél (pl. bütykök, lyukasztók vagy excenter tengelyek).
| Funkció | Hidrosztatikus csapágyak | Precíziós gördülőcsapágyak |
|---|---|---|
| Kifutási pontosság | < 0,1 µm | 0,5-1,0 µm |
| Rezgés csillapítás | Kiváló | Mérsékelt |
| Karbantartás | Alacsony (nem kopás) | Csere szükséges |
CNC vezérlő és programozó szoftver
A gép intelligenciája a vezérlőrendszerében rejlik. A daráló csak annyira képes, amennyire az azt meghajtó szoftver.
Beszélgetési felület
Fejlett CNC-csiszoló funkció párbeszédes programozási felületek . Ez lehetővé teszi a kezelők számára, hogy közvetlenül a grafikus felhasználói felületre vigyék be az alkatrészméreteket, az anyagtípust és a kívánt felületet anélkül, hogy kézi G-kódot kellene írniuk. Ez akár a beállítási időt is csökkenti 50% összetett alkatrészekhez. Keressen beépített szoftvert ütközésfigyelés hogy megvédje a drága orsót és a munkadarabot a kezdeti futás során.
Lineáris motortechnológia
Nagy dinamikus alkalmazásokhoz, lineáris motorok az X és Z tengelyeken jobbak a hagyományos golyóscsavaroknál. A lineáris motorok nagyobb gyorsulást biztosítanak, és kiküszöbölik a mechanikai holtjátékot. Ha nagy felbontású üvegmérleggel (pl. 0,05 μm felbontás ), a gép olyan pozicionálási megismételhetőséget érhet el, amelyhez a golyóscsavarok nem férnek hozzá hosszú használat során.
Automatizált öltözködés és folyamat közbeni mérés
Az egyenletes tömeggyártás elérése érdekében a CNC hengeres csiszolónak képesnek kell lennie arra, hogy automatikusan kompenzálja a kerékkopást és az alkatrészek eltérését.
- Automata kerékkötés: A CNC-nek vezérelnie kell a kötési ciklust, gyémánt tárcsák vagy egypontos komódok segítségével. A fejlett rendszerek közé tartozik Akusztikus kibocsátás (AE) érzékelők amelyek érzékelik az "első érintést" a komód és a kerék között, minimalizálva az eltávolított csiszolóanyag mennyiségét és meghosszabbítva a kerék élettartamát.
- Folyamat közbeni mérés: Egy mérőszonda vagy "ugró" mérőeszköz lehetővé teszi a CNC számára az alkatrész mérését miközben őrlik . A rendszer automatikusan beállítja a végső őrlési előtolást a valós idejű adatok alapján, hogy kompenzálja a termikus eltolódást vagy a kerék elhajlását, biztosítva, hogy egy tételben minden alkatrész azonos legyen.
- Hézagszabályozás: Ez a funkció AE érzékelők segítségével érzékeli, ha a tárcsa hozzáér a munkadarabhoz, lehetővé téve a gép számára, hogy a gyors megközelítésről azonnal finom előtolásra váltson, kiküszöbölve a "levegős köszörülést" és csökkentve a ciklusidőket 10% és 20% között .
Több kerék konfigurációk és univerzális képesség
A rugalmasság egyik fő trendje CNC hengeres csiszolás , különösen a változatos alkatrészgeometriákkal foglalkozó szaküzletek számára.
Torony kerékfejek
Keressen olyan gépeket, amelyek egy automata forgó kerékfej (torony) . Ezekben a toronyokban több kerék is elfér – például egy külső, egy belső, egy harmadik pedig homlokcsiszoláshoz. CNC vezérlésű B tengelyű torony nagy ismételhetőség mellett el tud forgatni a kívánt pozícióba (pl. ±1 ívmásodperc ), lehetővé téve egy alkatrész teljes befejezését a egyetlen beállítás . Ez kiküszöböli az alkatrész visszacsavarásakor fellépő hibákat.
Belső csiszoló tartozékok
Még akkor is, ha az elsődleges cél az OD (külső átmérő) köszörülés, lehajtható vagy toronyra szerelt Belső köszörülés (ID) orsó az a significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Környezetvédelmi és biztonsági jellemzők
A nagy sebességű köszörülés finom ködöt és potenciális veszélyeket hoz létre, amelyeket a gép kialakításának megfelelően kell kezelni.
- Teljes burkolat: A kiváló minőségű CNC-csiszolónak teljesen zártnak kell lennie, hogy ne tartalmazzon hűtőfolyadék-permetet és csiszolóport. Ez nem csak a tisztaságra vonatkozik; elengedhetetlen a integrált páraelszívó rendszerek hatékonyan dolgozni.
- Tűzoltó rendszerek: Ha olajalapú hűtőfolyadékokat használ nagy pontosságú felületkezeléshez, egy integrált CO2 vagy száraz vegyi tűzoltó rendszer az a mandatory safety feature.
- Ergonomikus töltés: Kézi vagy félautomata rakodás esetén az asztal magasságának és az ajtó hézagának lehetővé kell tennie a könnyű hozzáférést. A teljesen automatizált gyártáshoz a gépnek olyannak kell lennie "robotkész" szabványos interfészekkel (pl. Profibus vagy Ethernet) és automatizált ajtókkal.
Végső ellenőrző lista a kiválasztáshoz
A választás véglegesítésekor ellenőrizze a következő specifikációkat a legigényesebb alkatrészigényekhez képest:
- Maximális távolság a központok között: Biztosítson 20%-os puffert a leghosszabb részen.
- Lengés az asztal fölött: Ellenőrizze, hogy a legnagyobb átmérőjű rész és a mérőhézag kényelmesen illeszkedik-e.
- Kerék átmérő: A nagyobb kerekek (pl. 500 mm) tovább tartanak, és jobban tartják a felületi sebességet, mint a kisebb kerekek.
- CNC felbontás: keress 0,0001 mm növelési képesség a vezérlőszoftverben.
- Tailstock kialakítása: A finoman állítható farokszár (a kúpos korrekcióhoz) létfontosságú a hosszú tengely pontosságához.


