 0086-15068518279 (kínai)/001-5416026691 (angol)


 Hüvelyes
Szabványos CNC hengeres köszörűt ajánlottak a bordás tengelyhez, és az első tétel elfogadható kerekséggel jött le, de a fog oldala nem sikerült az ellenőrzésen. Semmi baja nem volt a gépágynak vagy az adagolótengelyeknek. A probléma az volt, hogy a csiszolókorong hogyan találkozott a munkadarabbal. A formacsiszolás azt jelenti, hogy a korongot az alkatrésznek megfelelő formára alakítják, és hagyják, hogy a formázott korong közvetlenül vágja a profilt. Amikor az alkatrész geometriájának a kerék kontúrjából kell származnia, nem pedig a tengely interpolációjából, akkor formacsiszolással van dolgunk, és ezzel együtt változik a gép megadásának módja is.
Mit jelent valójában a formacsiszolás az üzletben?
A hagyományos hengeres csiszoló a korongot sima hengerként kezeli, és a munkadarab elforgatásából, az asztal mozgásából és a kerékfej fogásból alakítja ki az alkatrész alakját. A formacsiszolás megfordítja ezt a logikát. A kereket egy olyan kontúrba alakítják, amely kiegészíti az előállított elemet, legyen az bordás horony, menetforma, sugár vagy bütyökprofil, majd egyenesen a munkadarabba kerül. Ha a kerék elég széles, akkor egy kerékszélességű tengelyirányú lépés a teljes profilt reprodukálja az alkatrészen.
Ebből két gyakorlati következmény következik. Először is, a ciklusidő sokkal kevésbé lesz érzékeny a profil összetettségére, mivel az alakzat egyetlen kapcsolódásban jön létre, nem pedig több egymás után mozgó tengely által közelítve. Másodszor, a profilpontosság a kerékvágási pontosság tükre lesz. Ha egy idomhenger 0,005 mm-rel kopik, a munkadarab hűen reprodukálja azt a 0,005 mm-t, függetlenül attól, hogy milyen jó a gép többi része. Merülő köszörülés , ahol a kerék a munkára merőlegesen halad, ahelyett, hogy azon haladna, a legtermészetesebb előtolási mód ezeknél a profiloknál, mert a kerék szélessége már illeszkedik az adottsághoz.
Az átváltás a formacsiszolás és az interpolált köszörülés között
Az interpolált köszörülés egy sima hengeres korongot használ, néha csak egypontos érintkezéssel, és egy programozott pályán haladva létrehozza a kontúrt. Rugalmas: változtasd meg a programot, és máris új formát kapsz, rendelésre nem szükséges kötözőtekercs. Enyhe ívek és ritka váltások esetén általában ez az olcsóbb út.
A mérleg a formázás felé billen, ha a jellemző keskeny, mély és ismétlődő hangerővel rendelkezik. Sorrendben dolgozza át ezeket a pontokat:
- Tételméret. Ha ugyanaz a profil több ezerszer megismétlődik, a kötözőtekercs költsége gyorsan amortizálódik. Ötven darabos megrendelés esetén nem.
- Profil szélessége és mélysége. Keskeny rések, kis sugarak és fogformák kedveznek a formált keréknek. A széles, sekély ívek ritkán indokolják.
- Öltözködési képesség. Ha magát a tekercset nehéz a kívánt pontossággal legyártani, az interpoláció a biztonságosabb specifikáció.
- Váltási gyakoriság. A nagy keverékű, kis volumenű üzleteket általában jobban szolgálja a CNC kötéssel párosított interpoláció.
 CNC hengeres csiszológép MK/MAK sorozat Nagy pontosságú CNC hengeres csiszológépünket olyan gyártási környezetekhez tervezték, amelyek rendkívüli méretpontosságot és hibátlan felületi minőséget igényelnek. ... Termék megtekintése →
Mi határozza meg igazán a formacsiszolási pontosságot és a minőséget
A kerékkötés, az egész folyamat alapja
Két alapvető öltözködési mód létezik. Egy formázott gyémánthenger egy rögzített kontúrt nyom a kerékbe, vagy egy CNC-be szerelt gyémántszerszám pontról pontra söpri a profilt, miközben egy forgótengely indexeli a kereket. A tekercskötés gyors és nagy mértékben ismételhető egyik kötözési ciklusról a másikra, ami megfelel a mennyiségi termelésnek. A CNC egypontos kötés rugalmasabb és tetszőleges profilprogramokat követhet, de a ciklus lassabb, és erősen támaszkodik a forgótengelyek pozicionálási pontosságára.
Bármelyik útvonalat is választja, az öltözködési intervallumot darabszám alapján kell beállítani, nem pedig műszakmintával. Az üvegezés és a fénytelenítés gyorsan eltolja a profilt, és a hatás először a forma legkeskenyebb, legmélyebb részén jelentkezik.
Hűtőfolyadék kiszállítás és forgácseltávolítás
A formacsiszolásnál az érintkezési ív sokkal szélesebb, mint a sima hengeres köszörülésnél, és a keletkező hő nagy része ezen a keskeny varraton belül helyezkedik el. A hűtőfolyadék nehezen éri el a vágási zónát, mert a forma szűk rést hoz létre a tárcsa és a munkadarab között, különösen nagyobb vágásmélységek esetén. A közvetlenül az érintkezési ívbe irányított nagynyomású fúvókák, megfelelő áramlással és tiszta szűréssel valójában ezt oldják meg. Az éheztetett hűtés égést, felületi temperálást és alaksodródást okoz, és ezeket a hibákat a legnehezebb később nyomon követni.
Ugyanilyen figyelmet érdemel a forgácskezelés is. A formaőrlés hosszabb, folyamatosabb forgácsot eredményez, és a rosszul szűrt hűtőfolyadék-ellátás egyenesen visszaviszi az őrlési zónába.
Szerkezeti merevség, hőstabilitás és ellenőrzés
A formacsiszolás nagyobb normál erőt igényel, mint a hagyományos hengeres köszörülés, mivel a korong sokkal nagyobb szélességben érintkezik egyszerre. Az ágynak, a kerékfej orsónak és a farokrésznek el kell fogadnia ezt a terhelést anélkül, hogy elhajolna. A kiváló statikus geometriájú, de elégtelen dinamikus merevségű gép olyan profilt hoz létre, amely az alkatrész hossza mentén változik. A hősodródás ugyanennek a problémának a másik fele: egy hidegen induló és az eltolódás során felmelegedő orsó a nap előrehaladtával mikronokkal mozgatja a profilt.
Ahol a tűréshatárok szűkek, a folyamat közbeni mérés megéri a befektetést. Elkapja a kopott profilt a köteg futása közben, nem pedig az alkatrészek offline ellenőrzése után.
 Nagy pontosságú CNC hengeres csiszológép Nagy pontosságú CNC hengeres csiszológépünket olyan ipari környezetekhez tervezték, amelyek rendkívüli méretpontosságot, szubmikron ismételhetőséget és... Termék megtekintése →
A formacsiszolásnak megfelelő alkatrésztípusok
A folyamat a fix keresztmetszetű, szűk jellemzőkkel és ismétlődő igényű alkatrészeken a legjobb:
- Bordás tengelyek és motortengelyek, ahol a hornyok egy fogásban vannak kivágva, ahelyett, hogy fogról fogra martak volna.
- Menet, vezércsavar és csiga, ahol a menetformát nem a szerszámpálya, hanem a megmunkált kerék garantálja.
- Problémák és hosszú vágószerszámok, ahol az egyenességnek és a profilállandóságnak a teljes hosszon meg kell maradnia.
- Bütykök, sugarak és főtengely-filékek, kontúrok, amelyek sima hengeres csiszolással csak közelíthetők többtengelyes interpolációval.
- Tekercsek, beleértve azokat is, amelyek koronás, homorú vagy CVC profilt igényelnek, zárt hurkú, pontról pontra kötéssel.
Egyes építők erre a munkára dedikált platformokkal foglalkoznak, mint pl nagy pontosságú CNC profil hengeres csiszolás olyan rendszerek, amelyekben a kötözési tengelyt és a szabályozási felbontást az alkatrészprofil tűréséhez viszonyítva határozzák meg, nem pedig utólag kompenzálják.
Ha egy alkatrésznek több földelési elemre van szüksége egy összeállításban, például külső átmérőre és vállfelületre, vagy edzett tengelyre külső és belső felülettel is, a műveleteket kombináló gép általában két egycélú gépet veri meg. A kevesebb beállítás kevesebb nullapont-módosítást jelent, és ez önmagában javítja a profil konzisztenciáját.
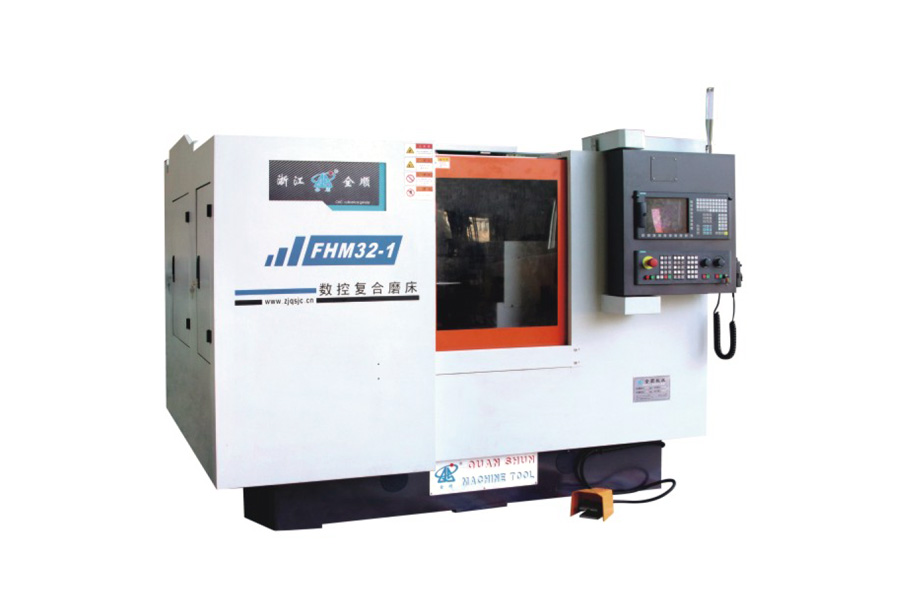 CNC összetett csiszológép A CNC összetett csiszológép a tökéletes többfeladatos megoldás, amelyet összetett munkadarabok nagy pontosságú, egybeállítású megmunkálására terveztek. Felszerelt egy h... Termék megtekintése →
Mit kell ellenőrizni formacsiszoló gép vásárlása előtt
Gyakran előfordul, hogy olyan formacsiszolási képességet találunk, amelyet a specifikációs lapon igényelnek, és amely soha nem valósul meg a vágóélen. Az alábbi pontok határozzák meg a valódi teljesítményt.
| Követelmény | Mit kell megerősíteni | Miért számít |
|---|---|---|
| Profil tolerancia | Hogyan definiáljuk és mérjük az ábrát, és hogy melegen vagy hidegen adják-e meg | A profilpontosság követi a kötési pontosságot, így a mérési alap határozza meg a géposztályt |
| Öltözködési rendszer | Formázott tekercs vagy CNC egypontos, plusz forgótengelyes felbontás | Megadja a kompromisszumot az átállási rugalmasság és a profil ismételhetősége között |
| Hűtőfolyadék és szűrés | Fúvókanyomás, áramlási sebesség, szűrési fokozat és a fúvóka elhelyezése | A rossz lefedettség égési sérüléseket okoz, és torzítja a keskeny formákat, mielőtt bármilyen más határértéket elérnének |
| Szerkezeti merevség | Normál erőteljesítmény a maximális kerékszélességnél és vágásmélységnél | Az elégtelen merevség elkeskenyedést és profilsodródást okoz a munkadarab mentén |
| Ellenőrzési módszer | Folyamat közbeni mérés, kézi mérőműszerek vagy offline CMM-rutin | Meghatározza, hogy milyen gyorsan észleli a rendszer a kerékkopást, mielőtt elérné az alkatrészt |
| Átállási idő | Ideje felcserélni a kötözőtekercset és visszaállítani a nullapontot | Közvetlenül korlátozza az elérhető teljesítményt a nagy keverékű, kis volumenű gyártásban |
Valós költség, kapacitás és vásárlási kockázat
A formaköszörülésben lévő pénzt működésre költik, nem beszerzésre. Három szám határozza meg, hogy a folyamat megtérül-e:
- A kötözőhenger vagy gyémántszerszám élettartama és a csere mennyi ideig tart.
- A ciklusonkénti bedolgozási mélység, amely beállítja, hogy mennyi kerék kerül felhasználásra egy gyártási folyamat során.
- Az öltözködési idő és az őrlési idő aránya, amely eldönti, hogy az idézett ciklus elérhető-e.
A leggyakoribb vásárlási hiba, hogy ideális pontosságú gépet vásárolunk, miközben a hűtő- és szűrőcsomagot az elfogadható legalacsonyabb szinten határozzuk meg. Ez a gép az átvételi próba során megfelelő profilt vág, majd a gyártás megkezdése után elsodródik, és az öltözködési időközök lerövidülnek. A másik kockázat az átállás alábecsülése. Ha a kötözőhenger cseréje és az újraidőzítés fél műszakot vesz igénybe, akkor a hetente kétszer profilt cserélő üzlet nehezen fogja megtéríteni a befektetést, bármennyire is pontos a gép papíron.
A formacsiszolás meghatározott feltételek mellett kiérdemli a helyét: a profilnak a korongról kell származnia, a sarzs elég nagy ahhoz, hogy amortizálja a szerszámokat, a hűtőfolyadék és a szűrőrendszer széles érintkezési ívet tud elviselni, az öltözködési és ellenőrzési rutin pedig lépést tud tartani a gyártással. Ha mind a négy érvényes, a folyamat rövidebb ciklusokban reprodukálja az összetett kontúrokat, mint amennyit a többtengelyes interpoláció képes kezelni. Ha valamelyik hiányzik, a hagyományos CNC-köszörűvel ellátott hengeres csiszoló gyakran az őszintébb specifikáció, és ilyen korán kimondani olcsóbb, mint az első gyártási tételben felfedezni.


